Il existe un moment précis où produire plus commence à coûter plus cher que ça ne rapporte. Ce n’est pas celui où les retards apparaissent en revue client, ni celui où la rentabilité se dégrade dans les comptes. C’est celui, beaucoup plus discret, où les encours se mettent à croître plus vite que les volumes livrés.
À partir de là, la mécanique est implacable : moins de pièces livrées, donc moins de chiffre d’affaires ; plus d’encours, donc plus de cash immobilisé. La rentabilité se dégrade alors que, sur le papier, le budget tenait.
Dans l’aéronautique, ce basculement est rarement choisi. Les cadences se décident au niveau des grands donneurs d’ordre, puis se déclinent sur toute la chaîne. Quand l’A320 vise la cadence 75, la PME de rang 2 ou l’ETI de 500 personnes n’a pas le poids pour dire non. Elle dit oui, puis découvre sur le terrain ce que suivre veut dire.
Dans un environnement où les perturbations sont devenues permanentes, la performance repose sur trois capacités : détecter les variabilités, les interpréter correctement, puis les absorber. Voici ce que cela recouvre concrètement.
Détecter : les signaux faibles apparaissent avant les indicateurs
Dans une usine en bonne santé, on sait nommer son goulot. Le premier signal d’une tension capacitaire, c’est de ne plus y arriver.
Le scénario est presque toujours le même. Un poste déborde, l’atelier se mobilise et résorbe la file en deux ou trois semaines. Puis un autre déborde ailleurs. Chaque épisode semble ponctuel ; ensemble, ils disent l’inverse : le système n’a plus un goulot, il est saturé presque partout.
Des files de deux à trois semaines de charge devant un poste doivent alerter, même si elles se résorbent ensuite. Ce seuil se lit par rapport au temps de passage habituel du poste : c’est l’écart à la normale qui compte. Mais le signal le plus fiable reste l’encours, qui se voit directement dans ces files d’attente. Il décroche avant l’OTD, avant la qualité, avant les comptes.
« L’OTD est le dernier indicateur à bouger. L’encours, lui, prévient des mois à l’avance. »
Dans la chaîne, le donneur d’ordre de tête craque rarement en premier : il a fixé la cadence au regard de ses propres moyens. La tension apparaît plus bas, puis se propage vite. Un fournisseur est à la limite pendant trois mois, puis un autre prend le relais : la criticité circule. Pour le donneur d’ordre, l’enjeu est de lire ces signaux chez ses fournisseurs. Pour le fournisseur, de les lire chez lui assez tôt pour agir avant de subir.
Interpréter : pourquoi les bons indicateurs locaux trompent
Détecter ne suffit pas, encore faut-il lire correctement ce que l’on voit. C’est là que la plupart des organisations se trompent, souvent de bonne foi.
Les budgets se construisent sur des moyennes, avec des ressources chargées à 85 ou 95 %. Sur le papier, c’est là que se trouve la meilleure rentabilité. Mais un calcul en moyenne ignore ce qui se passe réellement dans un flux soumis aux aléas.
Absentéisme, pannes, non-qualité, retouches, fluctuations de la demande : dans un process long aux nombreuses étapes, les aléas négatifs se propagent et s’accumulent. Les aléas positifs, eux, sont perdus. Une excellente journée de production ne sert à rien si l’étape suivante ne peut pas absorber le surplus : il devient de l’encours.
« Sans marge, on additionne les mauvaises journées et on perd les bonnes. »
La dégradation n’est pas linéaire. À l’approche de la saturation, le temps d’attente devant un poste explose : à variabilité égale, une ressource chargée à 95 % génère des files environ cinq fois plus longues qu’à 80 %. Ces files, c’est le retard que le client constatera dans trois mois : il est déjà dans l’atelier.
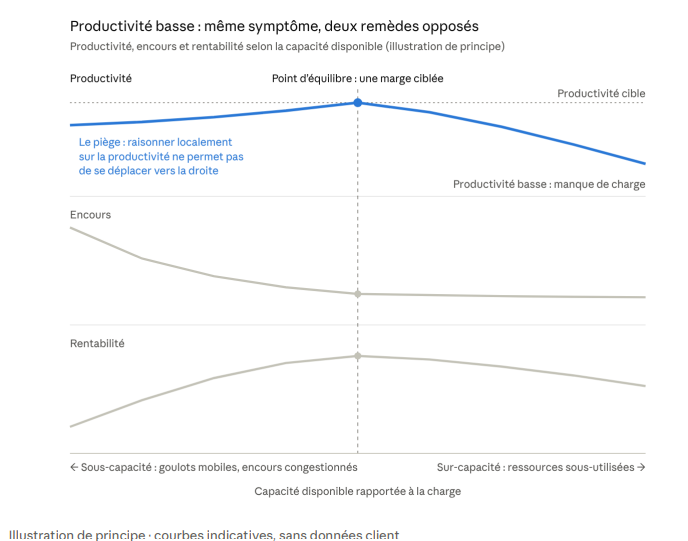
Dans un système congestionné, les goulots mobiles font baisser la productivité. En surcapacité, les ressources sont sous-utilisées faute de charge. Dans les deux cas, productivité et rentabilité baissent. C’est là le piège : en situation de congestion, l’écart de productivité paraît faible, et l’on conclut que la rentabilité est basse parce que la productivité l’est. Or la baisse de productivité est une conséquence, pas la cause.
On cherche pourtant quelques points en local, en occupant chaque ressource à 100 % et en lançant davantage : le système se congestionne encore, la productivité ne remonte pas, et l’on recommence. Le vrai problème est la circulation du flux, et c’est le niveau d’encours, élevé lorsque le système est congestionné et bas lorsque les ressources sont sous-utilisées, qui permet de distinguer les deux situations.
Absorber : concevoir le flux, puis placer la marge
Dans l’aéronautique, les fournisseurs opèrent souvent des flux d’une grande complexité : gammes longues, ressources partagées, forte diversité de références. L’architecture des flux y reste pourtant le levier le moins exploité. Faute d’avoir conçu le flux, on compense par de l’effort : une planification de plus en plus fine, une recherche de productivité poste par poste, des couches d’outils qui s’empilent.
L’architecture apporte au contraire de la simplification. Elle organise le flux autour de quelques cadenceurs qui donnent le rythme, et redonne à chaque poste un rôle clair dans la chaîne de valeur : tenir la cadence, ou assurer la fluidité. Un poste de fluidité n’a pas vocation à être chargé à 100 % : c’est justement ce qui permet au cadenceur de l’être.
Face à la variabilité, un système industriel n’a que trois protections : le stock, la capacité ou le délai. Le délai est exclu, le client ne l’accepte pas. Le stock a été largement mobilisé ces dernières années et atteint ses limites : il pèse sur le BFR et masque les problèmes plus qu’il ne les résout. Reste la capacité.
Il ne s’agit pas de surdimensionner l’usine, mais de placer la marge là où elle sert : sur les postes de fluidité, pour disposer d’une capacité d’accélération temporaire et rattraper un aléa en 24 à 48 heures plutôt qu’en trois semaines. On renonce ainsi délibérément à équilibrer la charge entre tous les postes.
Cette marge a un coût visible. Il faut le mettre en regard de ce qu’elle évite : encours, cash immobilisé, volumes non livrés, chiffre d’affaires non facturé, pénalités. Posé à ce niveau, le calcul change souvent de sens.
Vient ensuite la question du temps. Réduire la variabilité à la source, par la qualité, la capabilité des procédés et la formation, est la vraie clé de la rentabilité durable. Mais c’est un travail long, quand le ramp-up se joue à court terme. Et la qualité est à la fois cause et conséquence : recrutements accélérés, formations raccourcies, heures supplémentaires et pression managériale génèrent de nouvelles non-qualités, donc davantage de variabilité.
« Vouloir tenir le ramp-up en traitant en même temps toutes les causes racines, c’est risquer d’échouer sur les deux. »
Cela suppose un choix explicite, par exemple tenir la cadence à iso-qualité grâce à la marge, puis attaquer le fond sur le temps long. Il en va de même pour les compétences critiques : au vu des temps de formation, un ramp-up s’anticipe opérationnellement à 18 ou 24 mois. Une cadence subie n’est pas une cadence imprévisible : les trajectoires des donneurs d’ordre sont connues bien en amont.
Sur le terrain : remettre le flux en mouvement
Chez un acteur majeur de la supply chain aéronautique, les symptômes étaient ceux de nombreux sites en montée en charge : des goulots qui changeaient de place, des urgences qui se multipliaient, des encours qui gonflaient. Le réflexe naturel aurait été d’ajouter du contrôle et de pousser la productivité de chaque poste.
Le travail a consisté au contraire à passer d’une logique de productivité locale à un cadencement par le flux. Les équipes ont repensé l’architecture segment par segment, identifié les cadenceurs, confronté la charge à la capacité réellement démontrée et pris les décisions de capacité en S&OP.
Sur les segments déployés, l’output a progressé de 20 % en moyenne. Et à mesure que le flux circule à nouveau, l’encours se transforme en livraisons, puis en OTD.
Trois questions pour savoir où en est votre usine
Le basculement n’est pas une fatalité. Il se prévoit en suivant deux indicateurs plutôt que la productivité locale : l’output des cadenceurs, qui dit si le flux tient réellement la cadence, et les files d’attente aux postes, qui disent si l’encours s’emballe. Trois questions suffisent pour un premier diagnostic :
- Savez-vous nommer votre goulot aujourd’hui, et sera-t-il le même dans un mois ?
- Vos encours progressent-ils plus vite que vos livraisons ?
- Votre budget prévoit-il une marge capacitaire, ou suppose-t-il que tout se passera comme prévu ?
L’enjeu est de voir la saturation monter dans les encours bien avant qu’elle n’atteigne les livraisons, et de garder la marge qui permet de rester au plus près du point d’équilibre.